

 Каталог
Аргонодуговая (TIG) или лазерная сварка – какие есть отличия, где применяются и что лучше использовать
- Технологии для сварки металлов
- Лазерная сварка
- Преимущества и недостатки лазерной сварки
- Режимы лазерной сварки
- Аргонодуговая сварка (TIG)
- Преимущества и недостатки аргонодуговой сварки
- Сравнение лазерной и аргонодуговой сварки
- Применение аргонодуговой сварки
- Применение лазерной сварки
- Отличия сварки лазером и аргоном
- В каких случаях лучше использовать лазерную сварку вместо TIG?
По мере развития производственной и строительной отраслей потребность в эффективных и точных методах сварки становится все более актуальной. В этом обзоре сварочных технологий мы рассмотрим особенности лазерной и аргонодуговой сварки, их отличия и преимущества.
Технологии для сварки металлов
Сварка – это процесс соединения материалов, как правило, металлов или термопластов, путем их расплавления под действием высокой температуры, давления или комбинации этих двух методов.
В результате между материалами образуется прочное соединение. Существуют различные технологии и методы сварки, такие как дуговая, лазерная, контактная и другие, каждый из которых подходит для определенных областей применения и материалов.
Основной целью сварки является создание прочного и долговременного соединения между материалами для изготовления различных конструкций и компонентов. Сварка применяется в:
- обрабатывающей промышленности;
- строительной сфере;
- автомобильной обработке;
- электронной промышленности;
- энергетическом секторе;
- аэрокосмической промышленности.
Сварка необходима для создания прочных соединений, ускорения сроков реализации проектов и соответствия строгим стандартам безопасности. От сборки транспортных средств до изготовления стальных конструкций и компонентов самолетов – сварка обеспечивает эффективность, точность и адаптивность в различных областях применения. Технологии сварки отличаются, но общей тенденцией является прогресс, ведущий к созданию более прочных и надежных соединений.
Одними из самых эффективных сварочных технологий являются аргонодуговая и лазерная сварка. Аргонодуговая осуществляется под действием электрического тока и потока инертного газа. При лазерной сварке соединение создается с помощью воздействия лазерного луча.
Рис. 1. Лазерная сварка
Лазерная сварка
Лазерная сварка ー это метод соединения материалов, основанный на использовании лазерного излучения для плавления и формирования сварного шва.
В лазерной технологии используется луч, который при контакте с поверхностью частично отражается и проходит внутрь, вызывая нагрев и плавление материала, что в конечном итоге приводит к образованию сварного шва. Монохроматический и когерентный характер лазерного луча обеспечивает точную траекторию во время сварки.
Сварка лазером имеет высокую точность и управляемость благодаря концентрации энергии на маленькой площади.
Использование лазерной технологии в различных отраслях производства позволяет достигать высокого качества сварных соединений с минимальным тепловым воздействием на окружающий материал. Лазерная сварка исключает необходимость использования присадочных материалов, обеспечивая точный контроль и простоту использования по сравнению со сваркой TIG.

Рис. 2. Принцип работы лазерной сварки металла
Преимущества и недостатки лазерной сварки
Преимущества лазерной сварки
- Высокая точность и качество сварных соединений;
- Мгновенный нагрев шва, в отличие от традиционной сварки, когда одна часть начинает плавиться, а другая остается не нагретой;
- Минимальное тепловое воздействие на обрабатываемый материал;
- Возможность работы с различными металлами и сплавами;
- Высокая производительность и скорость процесса;
- Импульсный режим обеспечивает точность, подходит для тонких и термочувствительных материалов. Режим непрерывной сварки подходит для работы с толстыми материалами;
- Не требуется присадочный материал для заполнения шва между деталями.
Этот метод также позволяет создавать мелкие и глубокие сварные швы, что делает его эффективным для выполнения сложных сварочных задач разного характера.
Недостатки лазерной сварки
- Высокая стоимость оборудования и подготовительных процессов;
- Ограничения по толщине свариваемого материала;
- Сложности при обработке чувствительных металлов, например, магниевые сплавы. При лазерной сварке материал имеет множество точек разрушения, обусловленных их микроструктурой.
Режимы лазерной сварки
Непрерывная лазерная сварка:
- Метод: Устойчивый контакт лазера в течение всего процесса сварки;
- Области применения: Хорошо подходит для толстых материалов, обеспечивая глубокое проникновение;
- Совместимость с материалами: Сохраняет стабильность в материалах, склонных к растрескиванию, таких как высокоуглеродистая сталь;
- Основные характеристики: Непрерывное и равномерное тепловое воздействие.
Импульсная лазерная сварка:
- Метод: Использует прерывистые лазерные импульсы для контролируемой сварки;
- Области применения: Подходит для быстрой и надежной точечной сварки;
- Преимущества: Минимизация теплового воздействия, что позволяет использовать станок для работы с чувствительными материалами;
- Гибкость: Позволяет выполнять сложные работы с точечной сваркой внахлест;
- Решает проблемы, связанные с нагревом материалов, склонных к плавлению или разрушению.
Аргонодуговая сварка (TIG)
Сварка вольфрамом в среде инертного газа называется TIG-сваркой. Это метод сварки, при котором дуга, генерируемая между вольфрамовым электродом и обрабатываемой деталью, нагревает и расплавляет основной металл и присадочную проволоку (если используется присадочная проволока) под защитой инертного газа.
Во время сварки защитный газ непрерывно распыляется из сопла сварочного пистолета для образования газозащитного слоя вокруг дуги, изолирующего воздух и предотвращающего его вредное воздействие на электрод, ванну расплава и прилегающую зону термического воздействия. Защитным газом может быть аргон, гелий или смесь аргона и гелия. К преимуществам данного метода относятся хорошая видимость дуги и ванны расплава, а также простота в эксплуатации.
Аргонодуговая сварка ー это процесс сварки, при котором соединение материалов осуществляется путем плавления их поверхностей под действием электрического тока.
TIG-сварка предполагает использование присадочного материала. Необходим опыт для получения качественного шва с контролем расхода проволоки. Присадка заполняет микротрещины и зазоры при плавлении, а также обеспечивает температурный баланс для постепенного охлаждения.
Для аргонной сварки необходимо правильно настроить данные параметры:
- тип и полярность тока;
- сила тока;
- расход газа;
- падение напряжения на дуге;
- скорость перемещения электрода;
- расстояние между соплом горелки и присадочным материалом.
Газовая защита, обеспечиваемая потоком инертного газа (в данном случае аргон), предотвращает окисление расплавленного металла во время сварочного процесса. Сварка выполняется с помощью специального аппарата с силовым источником, сварочными электродами и системой подачи инертного газа. Основная цель инертного газа — предотвратить атмосферное загрязнение сварного шва и защитить вольфрамовый электрод.
Сварка TIG подходит для обработки:
- Высокоуглеродистая сталь;
- Никель;
- Чугун;
- Алюминий;
- Магний;
- Медь и ее сплавы;
- Хром и другие металлы.
Преимущества и недостатки аргонодуговой сварки

Рис. 3. Аргонодуговая сварка
Преимущества аргонодуговой сварки
- Присадочная проволока не проходит через дугу, поэтому нет брызг. Сварной шов получается качественным;
- Вольфрамовая дуга может стабильно гореть даже при небольшом сварочном токе. Подходит для сварки тонких пластинчатых и ультратонких листовых материалов;
- Источником тепла и присадочной проволокой можно управлять раздельно, поэтому подачу тепла легко регулировать, и их можно сваривать в различных положениях;
- Возможность работы с широким спектром металлов и сплавов;
- Универсальность в различных условиях эксплуатации.
Этот метод также удобен в использовании и достаточно гибок в технике выполнения для сварщиков.
Недостатки аргонодуговой сварки
- Одним из основных недостатков аргонодуговой сварки является возможность образования дефектов в сварных соединениях из-за окисления металла под воздействием воздуха;
- Инертные газы, такие как аргон и гелий, стоят дороже, а себестоимость производства выше по сравнению с другими методами дуговой сварки;
- Для выполнения сварки требуется большой объем оборудования и использование инертных газов, что может увеличивать затраты на производство;
- Сварка затруднена для металлов с низкой температурой плавления и легким испарением, таких как свинец, олово и цинк;
- Менее точная технология, возможна деформация материала возле сварного шва.
Сравнение лазерной и аргонодуговой сварки
Сравнительный анализ аргонодуговой и лазерной сварки позволяет выявить основные различия между этими методами.
Аргонодуговая сварка обладает своими уникальными характеристиками, такими как универсальность, простота использования и более низкая стоимость оборудования.
Лазерная сварка предлагает более высокую точность, производительность и минимальное тепловое воздействие на материал, но при этом требует первоначальных инвестиций и строгих условий работы.
Выбор между аргонодуговой и лазерной сваркой должен основываться на определенных критериях:
- тип материала;
- необходимое качество соединения;
- финансовые возможности;
- особенности производственного процесса.

Рис. 4. Процесс аргонодуговой сварки
Качество сварного соединения
Качество сварного соединения является ключевым фактором при выборе между аргонодуговой и лазерной сваркой. Аргонодуговая сварка обеспечивает прочные и надежные сварные швы, позволяя работать с различными материалами и сплавами.
Лазерная сварка предлагает высокую точность и минимальное тепловое воздействие на материал, что также способствует высокому качеству сварных соединений. Выбор оптимального метода сварки в значительной степени зависит от требуемого уровня качества и конкретных характеристик каждого проекта.
Скорость и производительность
При сравнении аргонодуговой и лазерной сварки обычно выигрывает лазер, так как он быстрее и эффективнее работает в условиях массового производства. Аргонодуговая сварка требует большего времени на подготовку и завершение процесса, особенно при работе с толстыми материалами.
Точность и управляемость процесса
Лазерная сварка превосходит аргонодуговую в этом аспекте, так как имеет высокую точность позиционирования лазерного луча и возможность контролировать его параметры. Этот метод также обеспечивает управляемость в процессе сварки благодаря оптическому устройству. При аргонодуговой сварке требуется более тщательная настройка.
Каждый метод имеет свои особенности, возможности и ограничения, поэтому важно анализировать конкретные условия и потребности проекта для принятия взвешенного решения.

Рис. 5. Сварной шов при аргонодуговой сварке
Применение аргонодуговой сварки
Аргонодуговая сварка находит широкое применение в различных отраслях, таких как:
- машиностроение;
- изготовление медных труб радиаторов и кондиционеров;
- кораблестроение и судостроение;
- производство авиационного оборудования;
- изготовлении резервуаров;
- конструкции для нефтегазовой промышленности .
Этот метод особенно эффективен при работе с толстыми металлическими конструкциями, стальными листами и изделиями большого размера.

Рис. 6. Ручная лазерная сварка
Применение лазерной сварки
Лазерная сварка эффективна для выполнения сложных задач, создания мелких и глубоких сварных соединений, обработки тонких металлических листов. Подходит для работы с различными материалами, включая титан, алюминий, нержавеющую сталь и сплавы. Лазерная сварка также находит применение в:
- производстве электронных устройств;
- обработке медицинского оборудования;
- пищевой промышленности;
- обработке металлических корпусов компонентов;
- ремонте и изготовлении ювелирных изделий;
- автомобильной промышленности.
Также в других областях, где требуется высокая точность и минимальное воздействие на окружающий материал.
Отличия сварки лазером и аргоном
Источник тепла
При лазерной сварке используется сфокусированный луч света (лазер) для выделения интенсивного тепла в точке сварки. Энергия лазера поглощается материалом, что приводит к быстрому нагреву и плавлению, обеспечивая точную и локализованную сварку.
Аргонодуговая сварка или TIG использует нерасходуемый вольфрамовый электрод для создания электрической дуги. Дуга выделяет тепло, а инертный газ используется для защиты зоны сварки от атмосферных загрязнений.
Применение и стоимость
Станок для лазерной сварки используется в тех областях, где важны высокая точность и скорость, например в электронной и автомобильной промышленности. Однако оборудование для лазерной сварки может быть более дорогим.
Аргонодуговая сварка используется в таких отраслях, как аэрокосмическая, автомобильная и строительная. Хотя первоначальная стоимость оборудования может быть ниже, чем при лазерной сварке, следует учитывать эксплуатационные расходы, включая затраты на инертный газ и вольфрамовые электроды.
Потребляемая энергия
Лазер вводит меньше энергии в заготовку, что приводит к снижению напряжения и уменьшению деформации. Аргонодуговая технология вводит высокую тепловую энергию в заготовку, поэтому может стать причиной повышенного напряжения и увеличения термических искажений.
Скорость охлаждения
При сварке лазером охлаждение происходит быстрее, так как тепловое воздействие на заготовку низкое. При TIG сварке более низкая скорость охлаждения из-за высокой теплоотдачи.
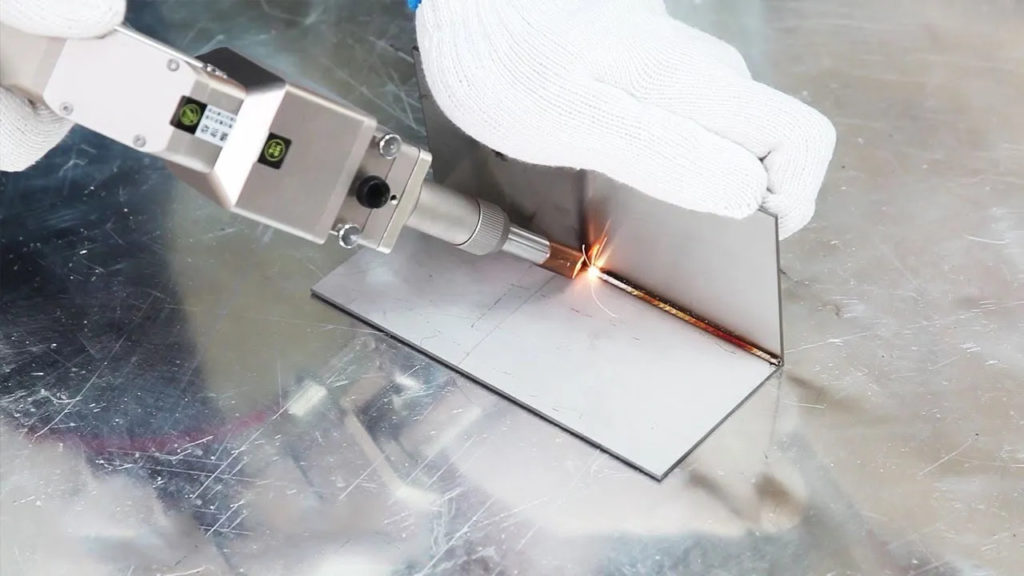
Рис. 7. Лазерная сварка металла
В каких случаях лучше использовать лазерную сварку вместо TIG?
При выборе между лазерной и TIG-сваркой решение принимается с учетом требований, предъявляемых к конкретным условиям. Лазерная сварка предпочтительнее в следующих случаях:
- Сварка разнородных материалов: Лазерная сварка эффективна для соединения разнородных материалов, включая комбинации металлов и пластмасс;
- Точная и детальная сварка. Сварка лазером лучше всего подходит для тех случаев, когда точность и сложная детализация имеют первостепенное значение;
- Снижение тепловыделения: Лазер выделяет меньше тепла по сравнению с аргонодуговой сваркой. Эта характеристика важна при работе с материалами, чувствительными к высоким температурам;
- Более быстрое время сварки. Если скорость является критическим фактором, лазерная сварка справится быстрее по сравнению с TIG-сваркой;
- Меньше внешних загрязнений. Минимизация внешних загрязнений имеет решающее значение для целостности сварного шва;
- Вертикальная и потолочная сварка. Лазерную сварку можно использовать для обработки в вертикальном положении;
- Автоматическая установка сварки. Технология подходит для автоматизированных установок, что упрощает процесс обработки;
- Уменьшение деформации и усадки. В ситуациях, когда необходимо избежать значительной деформаций и усадки, лазерная сварка оказывается более эффективной.